Bahasa

Dapatkan sebut harga
Dapatkan sebut harga
 Rumah / Peralatan / Mesin Kimpalan Spot Pneumatik DTN / Mesin kimpalan tempat pneumatik DTN2 / DTN2-150KW LCD Parameter Parameter Pneumatik Parameter
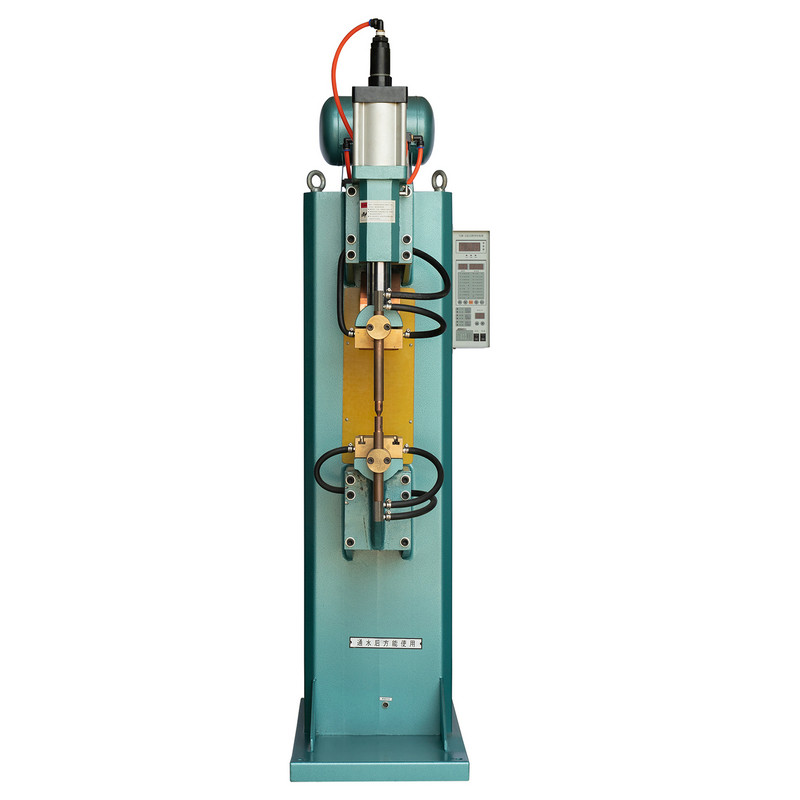


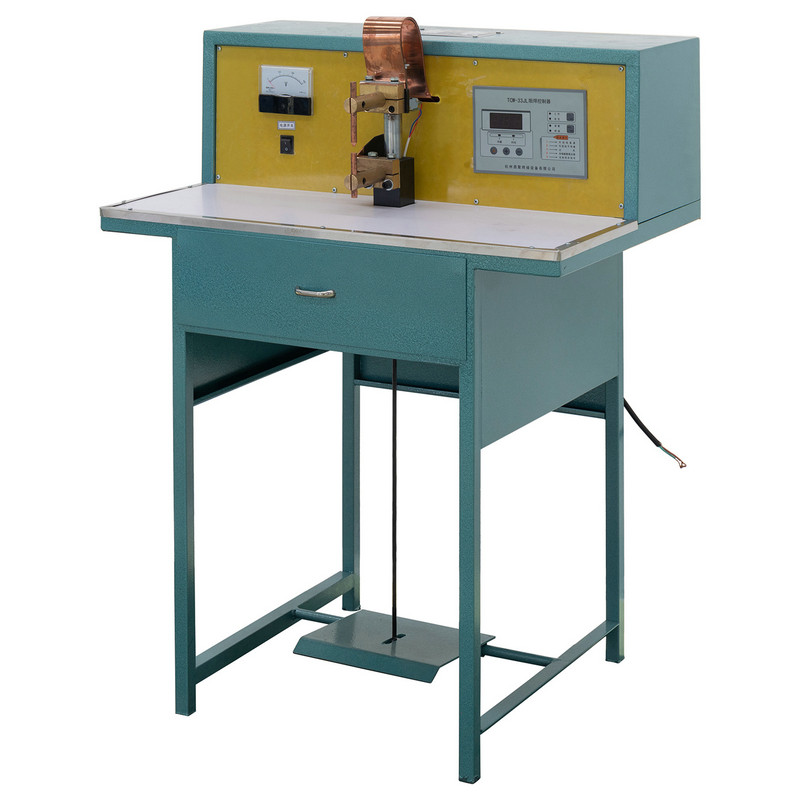
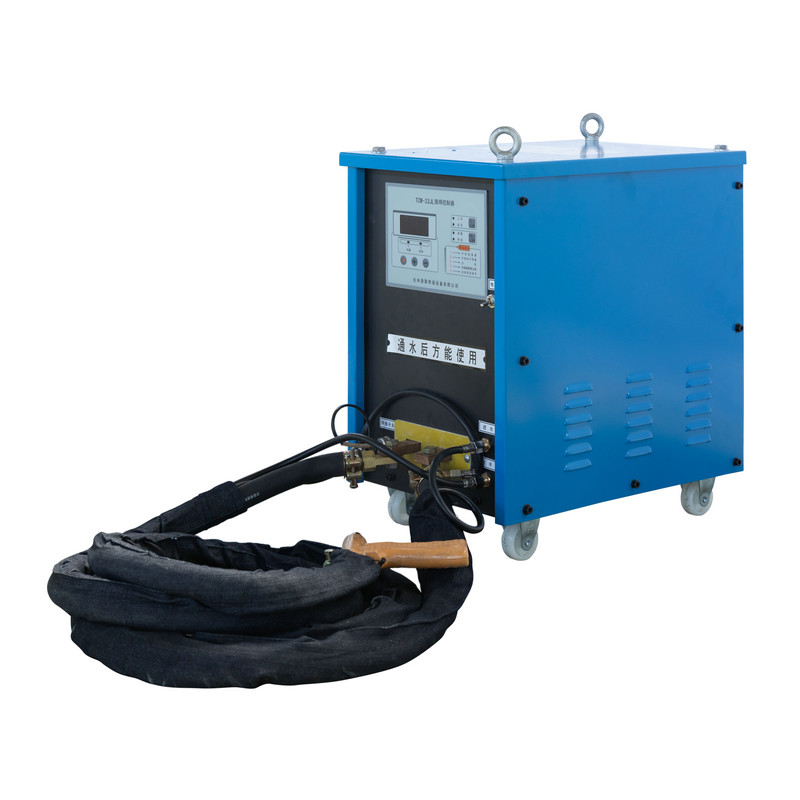
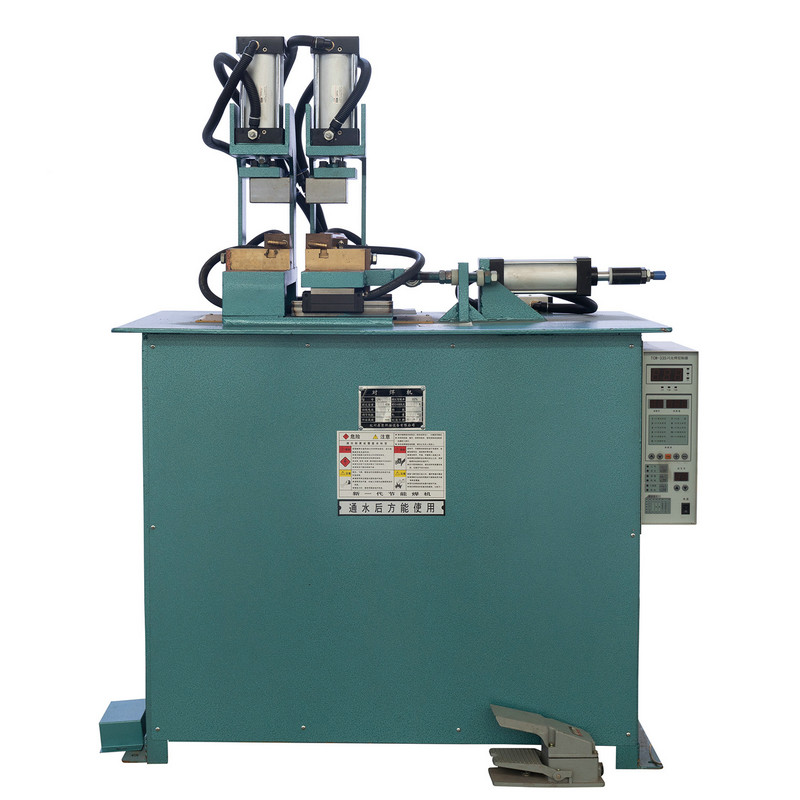
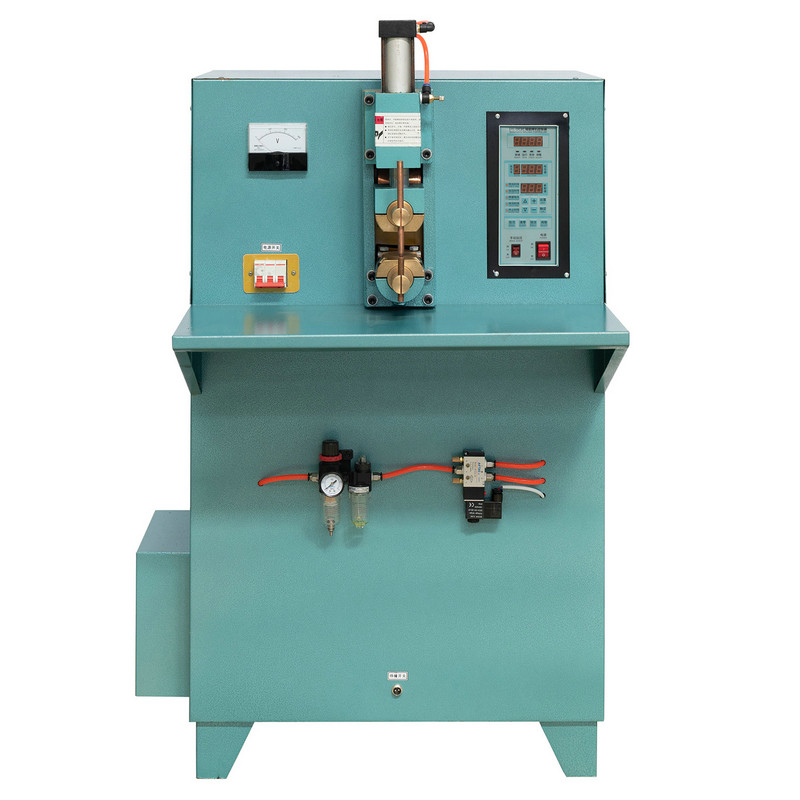
Dilengkapi dengan sistem kawalan mikrokomputer dan paparan LCD untuk visualisasi parameter, ini DTN2-150KW LCD Parameter Pneumatic Spot Welder menawarkan ketepatan, kejelasan, dan kemudahan penggunaan. Ia menghasilkan percikan minimum semasa kimpalan dan memastikan hasil kimpalan yang mantap. Ideal untuk tugas kimpalan yang melibatkan plat panas dan sejuk, plat keluli tahan karat dan wayar, kacang, dan pelbagai bahan kerja lain, mesin menggabungkan pengubah semua tembaga dan teknologi voltan lebar. Teknologi ini membolehkan pelarasan voltan automatik dalam julat 20%, menyesuaikan dengan lancar ke keperluan operasi yang berbeza.
Mengendalikan mesin kimpalan adalah mudah di bawah keadaan normal. Pengawal mikrokomputer memudahkan pelarasan parameter yang komprehensif seperti masa tekanan, semasa kimpalan, tempoh kimpalan, selang penyelenggaraan, dan tempoh rehat. Pelarasan ini semua boleh dibuat secara langsung pada pengawal, menjadikan keseluruhan proses sangat disesuaikan dan cekap.

Spesifikasi
| Model | Unit | DTN2-200KW | |
| Voltan utama | V | 380 | |
| Kapasiti dinilai | Kva | 200 | |
| Arus input yang diberi nilai | A | 526 | |
| Semasa litar pintas maksimum | Ka | 32 | |
| Tempoh beban yang dinilai | % | 20 | |
| Peringkat Peraturan Voltan Menengah | V | Peraturan voltan stepless | |
| Voltan tanpa beban sekunder | mm | 0.5-10 | |
| Panjang lanjutan lengan elektrod | mm | 450 | |
| Jarak antara lengan elektrod | mm | 300 | |
| Tekanan maksimum antara elektrod | N | 8000 | |
| Strok silinder | mm | 80 | |
| Saiz elektrod | Lengan elektrod | mm | Ф70 |
| Pemegang Elektrod | mm | Ф30 | |
| Ketua elektrod | mm | Ф25 | |
| Ketebalan kimpalan | Keluli karbon rendah | mm | 6 6 |
| Keluli tahan karat | mm | 3 3 | |
| Aluminium | mm | 1 1 | |
| Tekanan udara termampat | MPR | 0.6 | |
| Penggunaan udara termampat | M3/h | 22 | |
| Aliran air penyejuk | L/min | 5 | |
| Kawasan keratan rentas dawai input | mm2 | 50 | |
Produk yang Disyorkan
TERUS HUBUNGI


Every weld is a production decision. When you choose an electrical welding machine, you are really choosing how to balance weld quality, cycle time, and operator effort on your floor. After buil...
BACA LAGI
Understanding Resistance Butt Welding and the Role of Flash Weld Technology Joining two metal bar ends face to face without filler material is one of the oldest challenges in metal fabrica...
BACA LAGI
Understanding Stud Spot Welding Technology Today Fastening components to metal panels without drilling or riveting has become a standard requirement across sheet metal fabrication, shipbui...
BACA LAGI
Spot Welding Machine Categories and How They Differ Resistance spot welding equipment is generally divided by how the electrode force is generated and applied. Mechanical foot-pedal units ...
BACA LAGI
Why Heat Is the Hidden Bottleneck in Spot Welding Every resistance spot weld is, at its core, a controlled thermal event. A brief, intense pulse of current passes through two overlapping m...
BACA LAGI
Mengapa Penyelenggaraan Elektrod dan Pengawal Menentukan Kualiti Kimpalan Dalam kimpalan titik rintangan, kualiti setiap sambungan bergantung pada dua komponen yang berfungsi secara segera...
BACA LAGI
produk
Maklumat Hubungan.
+86-152-5712-5882
Fax: +86-563-2269966
No. 21 Jalan Guangping, Zon Pembangunan Ekonomi Guangde, Guangde City, Wilayah Anhui
Kod QR